 ご相談・お見積・ご注文


カワサキ|Z750FX ブレーキマスター セラコート施工(焼付塗装) (ID: 6012)
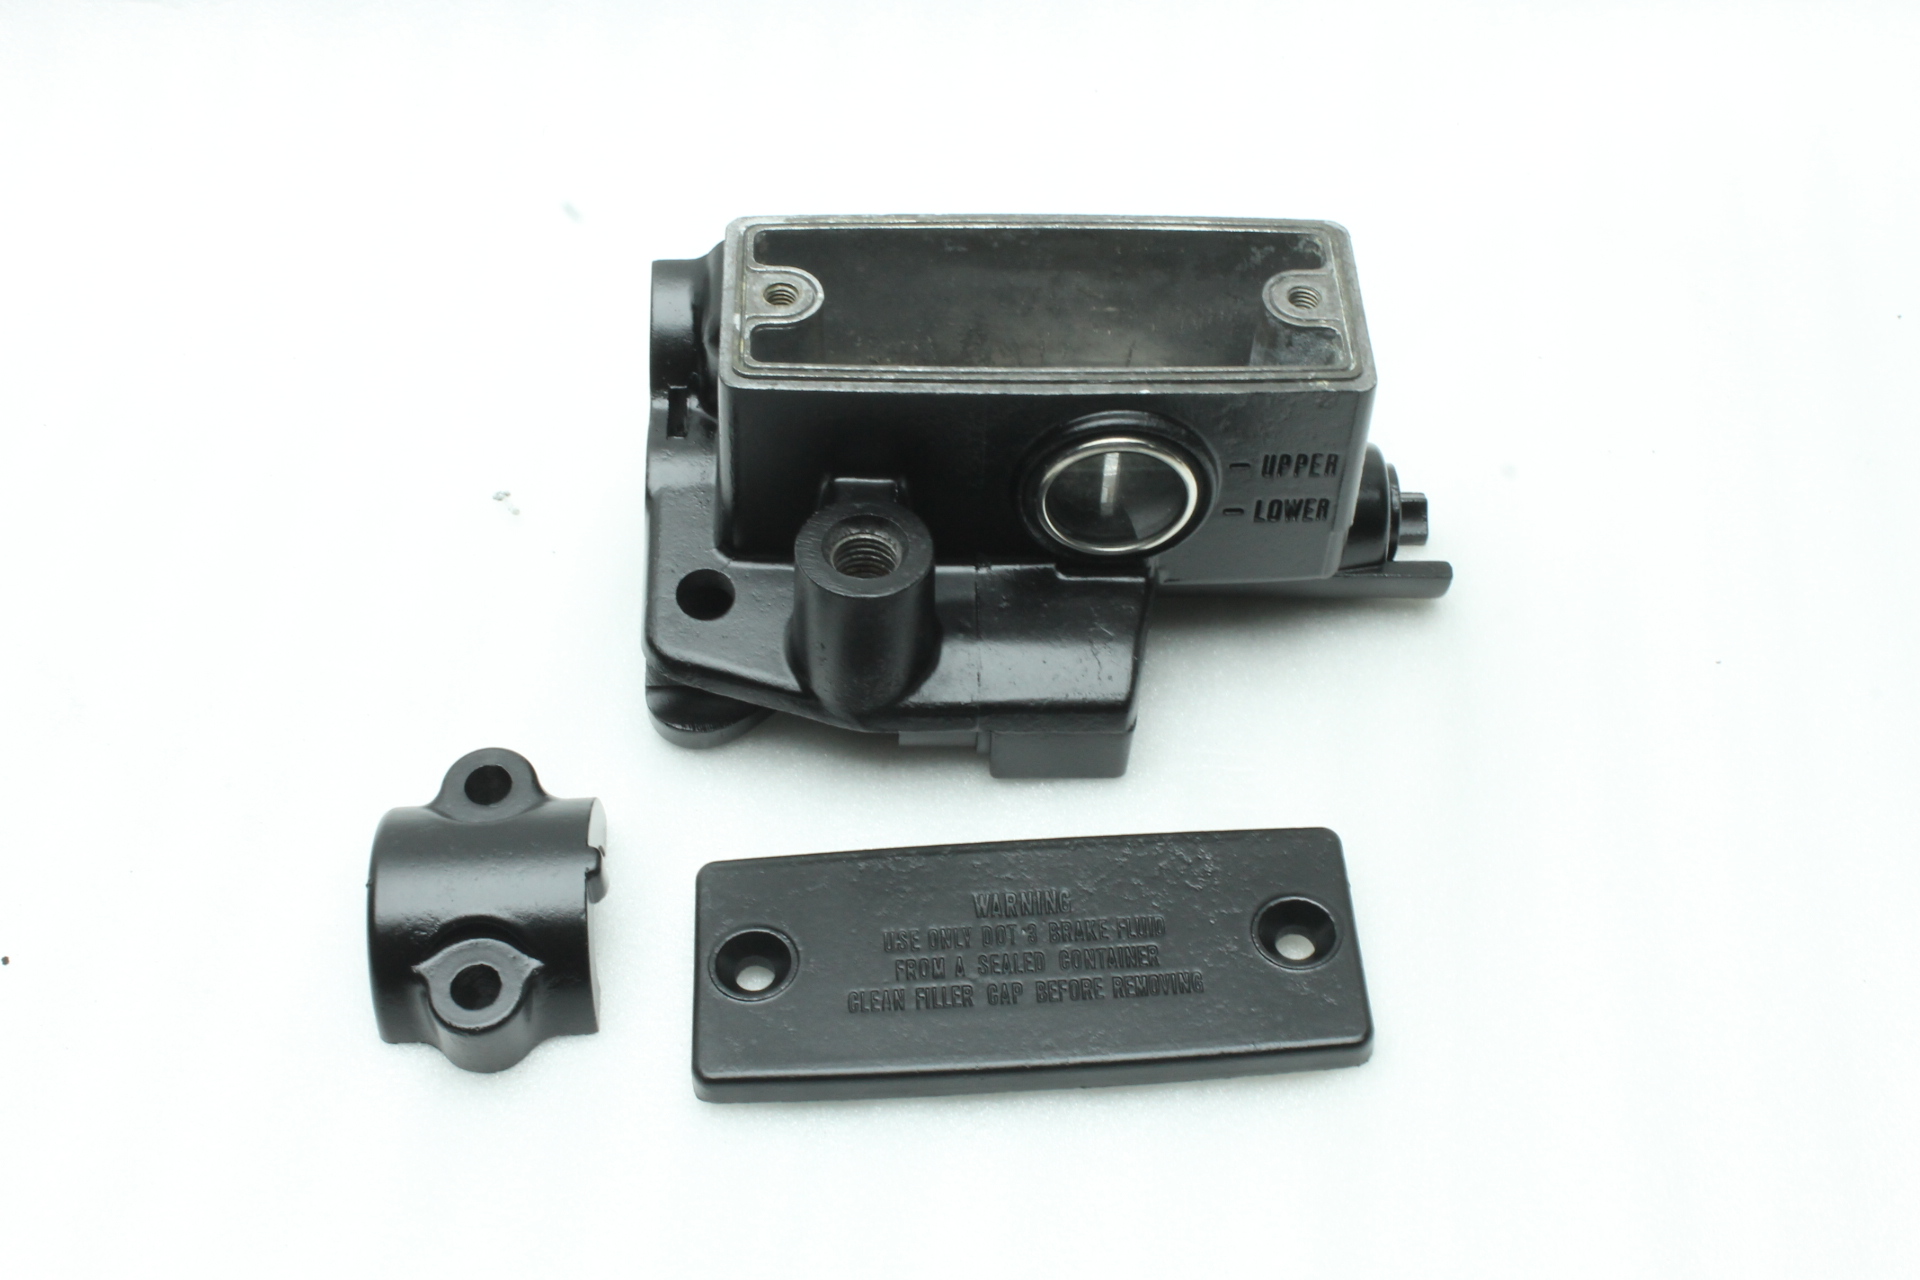
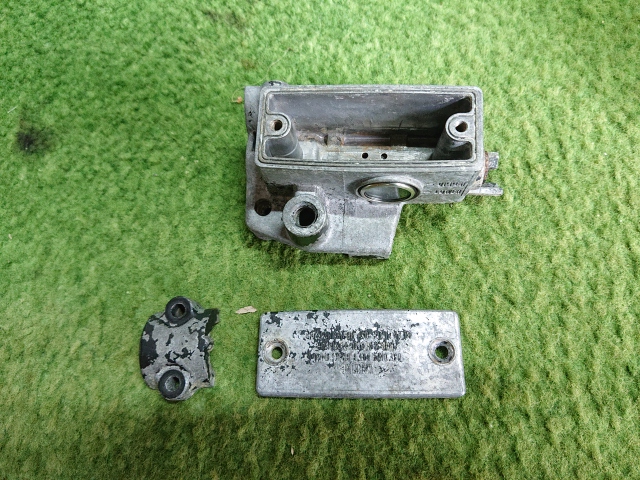
グロスブラックカワサキ(KAWASAKI)Z750FXセラコートブレーキマスター
ブレーキマスターはオートバイのパーツの中でも特に厳しい条件下で使用される部品の一つだ。メンテナンス中にブレーキフルードやパーツクリーナーなどの溶剤に触れる機会が多く、これらの溶剤は塗装の劣化を促進させる。ブレーキマスターの塗装には密着力、耐溶剤性に優れるセラコート等の焼付塗装の施工が望ましい。
通常、焼付塗装を施工する場合、塗装を焼付する際の高温によりそれらのパーツが変形、破損恐れがあるため、組み付けられている樹脂やゴムパーツをすべて分解する必要がある。
しかし、特に旧車のパーツの場合、インナーカップやフルードレベル点検窓などの部品が廃盤になっていることがあり、これらの部品の状態が良好な場合は、分解せずに塗装を施工するケースがある。
セラコートは、通常150度で1時間程度加熱することで硬化する塗料であるが、60度で4時間程度の加熱でも硬化させることが可能だ。この低温硬化プロセスにより、従来の焼付塗装では対応が難しかったパーツにも耐久性のある塗装の施工が可能となる。セラコートのこの特性は、特にレストア作業や特殊なパーツに対して多く活用できる。
通常、焼付塗装を施工する場合、塗装を焼付する際の高温によりそれらのパーツが変形、破損恐れがあるため、組み付けられている樹脂やゴムパーツをすべて分解する必要がある。
しかし、特に旧車のパーツの場合、インナーカップやフルードレベル点検窓などの部品が廃盤になっていることがあり、これらの部品の状態が良好な場合は、分解せずに塗装を施工するケースがある。
セラコートは、通常150度で1時間程度加熱することで硬化する塗料であるが、60度で4時間程度の加熱でも硬化させることが可能だ。この低温硬化プロセスにより、従来の焼付塗装では対応が難しかったパーツにも耐久性のある塗装の施工が可能となる。セラコートのこの特性は、特にレストア作業や特殊なパーツに対して多く活用できる。
BEFORE - AFTER
- BEFORE
- AFTER


関連事例

サイレンサー メッキ調パウダーコート/セラコート施工
サイレンサーの筒部にはメッキ調のパウダーコートを施工し、エン
グロスブラックスーパークロームパウダー(粉体塗装)セラコートサイレンサー

ヤマハ | YAMAHA SRX400 シリンダー セラコート施工(焼付塗装)
SRX400はヤマハが1985年から1990年代中頃まで製造
ヤマハ(YAMAHA)グロスブラックSRX400セラコートシリンダー

ブレンボ |Brembo PF 2×28 Caliper CT125 ブレーキキャリパー セラコート施工(焼付塗装)
PF 2×28 ブレーキキャリパーは、Brembo が製造す
グロスブラックブレンボCT125ホンダ(HONDA)セラコートブレーキ回りキャリパー

ホンダ|HONDA CBX400F キャブレター セラコート施工(焼付塗装)
キャブレターは燃料やメンテナンスの際のクリーナーなど、溶剤に
CBX400Fシルバーホンダ(HONDA)セラコートキャブレター

カワサキ|KAWASAKI ゼファー1100 ヘッドカバー セラコート施工(焼付塗装)
クロームメッキは非常に硬く、滑らかな表面を持つため、通常の塗
グロスブラックカワサキ(KAWASAKI)ゼファー1100セラコートヘッドカバー

Wheelie トップブリッジ セラコート施工(焼付塗装)
今回の施工はパウダーコート(粉体塗装)とセラコートの仕上がり
グロスブラックセラコートトップブリッジ

ヤマハ|TZR250 3MA 純正チャンバー セラコート施工(耐熱塗装)
ヤマハ「TZR250 3MA」は、1989年から1990年に
ヤマハ(YAMAHA)グレーシャシルバーTZR250セラコート耐熱マフラーチャンバー

HONDA NSR250R MC28 プロアーム セラコート施工(焼付塗装)
NSR250R MC28のアルミ合金製のプロアームへのセラコ
シルバーNSR250Rセラコートスイングアーム

カワサキ Z1 ヘッドカバー セラコート施工(焼付塗装)
ヘッドカバーのサイドを鏡面仕上げにすることで、エンジンデザイ
グロスブラックカワサキ(KAWASAKI)ゼファー1100セラコートヘッドカバー

スミトモ キャリパー セラコート施工(焼付塗装)
焼付けタイプのHシリーズセラコートは異なるカラーを混ぜ合わせ
ゴールドセラコートキャリパー